
 no
Machine Made Cleanroom Panels Supplier
Mekanisk produserte renromspaneler er mye brukt i miljøer som krever høye nivåer av renslighet, temperatur- og fuktighetskontroll og sikkerhetsytelse. Deres kjernefunksjon er å skape et stabilt og kontrollerbart miljø for rent rom, effektivt isolere eksterne kilder til forurensning og redusere vedheft og spredning av støv, bakterier og mikroorganismer i luften, og gi et pålitelig rent miljø for produksjon, medisinsk og vitenskapelig forskningsaktiviteter.
Når det gjelder ytelsesfordeler, har mekanisk produserte renromspaneler utmerket strukturell stabilitet og bæreevne. Den mekaniske presseprosessen resulterer i en tettere og mer ensartet indre struktur, som sikrer høy total flathet og motstand mot deformasjon, og opprettholder utmerket vegg- og takytelse selv etter langvarig bruk. Samtidig tilbyr produktet overlegen brannmotstand, med brannbestandige kjernematerialer som steinull, magnesiumoksid og silisiumstein tilgjengelig for å møte A-klasse ikke-brennbare eller høykvalitets flammehemmende standarder, noe som effektivt forbedrer bygningens generelle sikkerhetsnivå.
Når det gjelder renhetsytelse, bruker overflaten til mekanisk produserte renromspaneler vanligvis fargebelagte stålplater, rustfrie stålplater eller antibakterielle beleggmaterialer, som gir korrosjonsbestandighet, motstand mot kjemiske rengjøringsmidler, enkel rengjøring og motstand mot støvansamling. Dette oppfyller de langsiktige brukskravene til rene miljøer av høy standard som GMP-verksteder, operasjonsrom på sykehus og elektroniske renrom. Den utmerkede tetningsstrukturen reduserer også effektivt støvansamling i hull, og reduserer risikoen for sekundær forurensning.
Mekanisk produserte renromspaneler gir også god lydisolering, varmeisolasjon og energibesparende effekter. Kjernematerialstrukturen med høy tetthet blokkerer effektivt støyoverføring samtidig som den reduserer varmetapet, og hjelper brukere med å redusere energiforbruket til klimaanlegg og oppnå mer energieffektiv og miljøvennlig bygningsdrift. Den modulære installasjonsmetoden forbedrer også byggeeffektiviteten betydelig, forkorter byggetiden og reduserer de totale prosjektkostnadene.
Produktkategorier
-
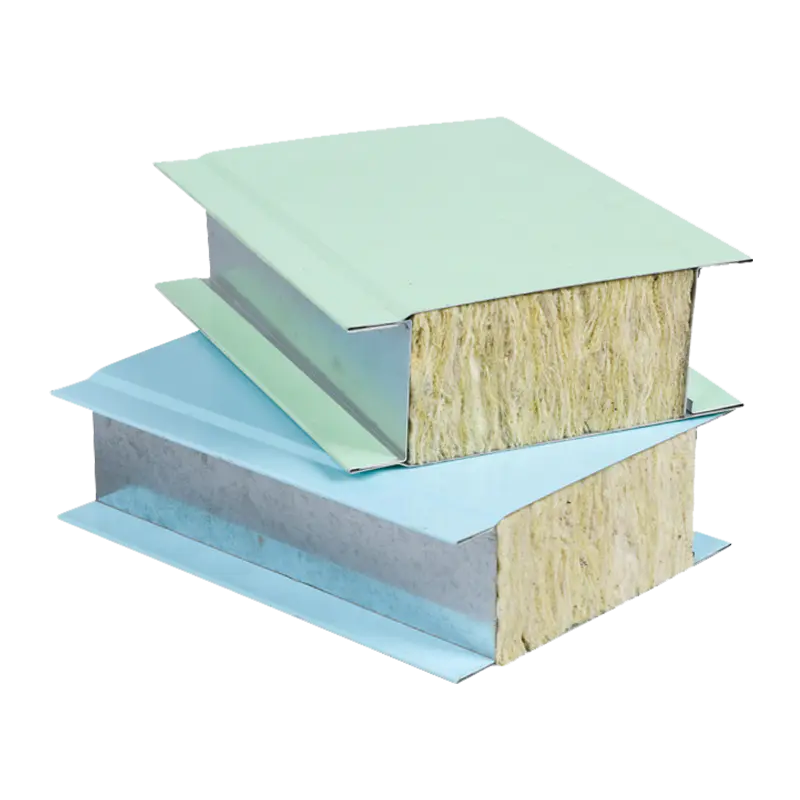
Maskinlaget steinull renromspanel
Ved å bruke steinull med middels til høy tetthet som kjernemateriale og galvaniserte (rustfritt -
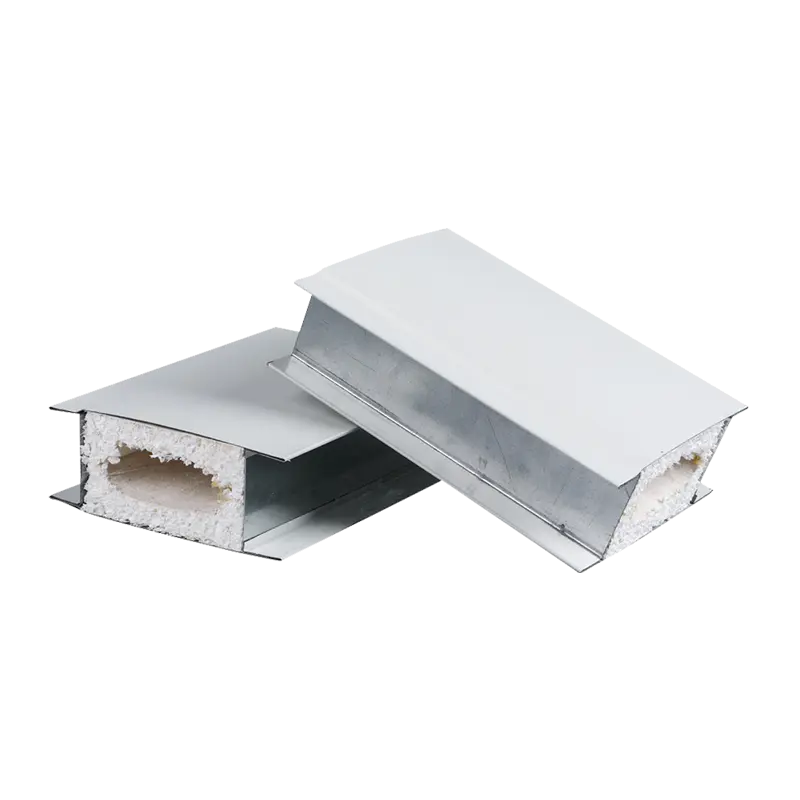
Maskinlaget Magnesium Oxysulfate Cleanroom Panel
Denne nye generasjonen av bygnings- og dekorative paneler bruker magnesiumoksysulfat som kjernema -
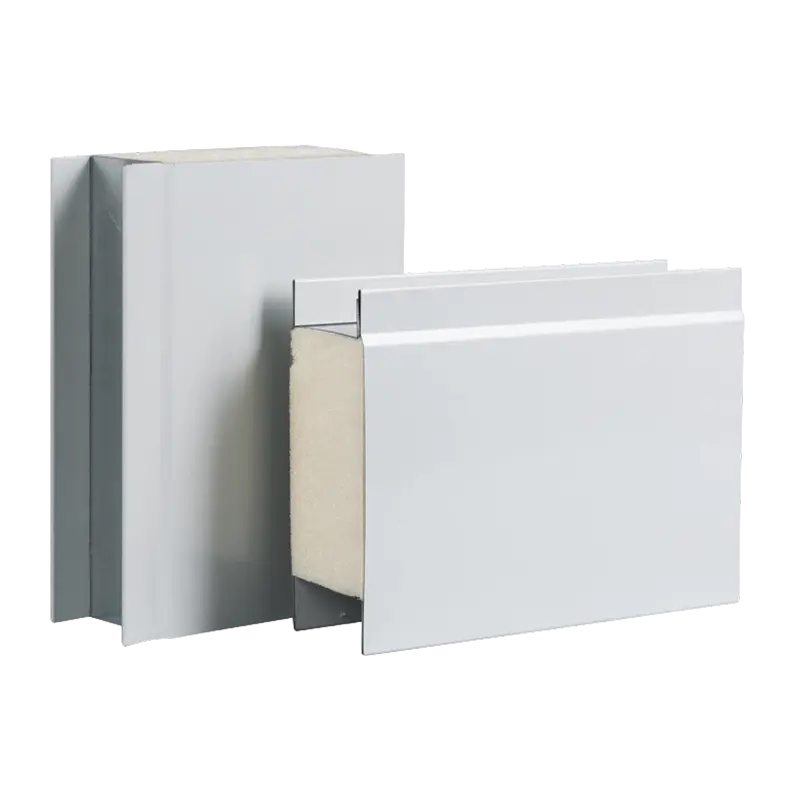
Maskinlaget polyuretan renromspanel
Ved å bruke polyuretan (PU) som kjernemateriale, brukes dette panelet vanligvis til det ytre lag -
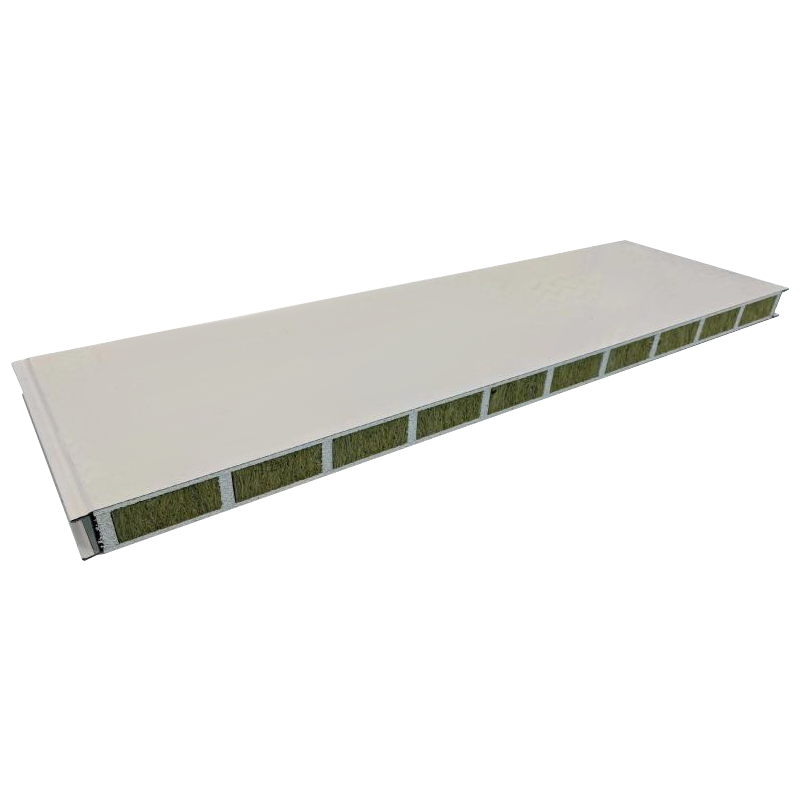
Hult magnesiumoksid steinull renromspanel
Ved å bruke fargebelagte stålplater som overflatemateriale, 5 mm magnesiumoksidplater som øvre -
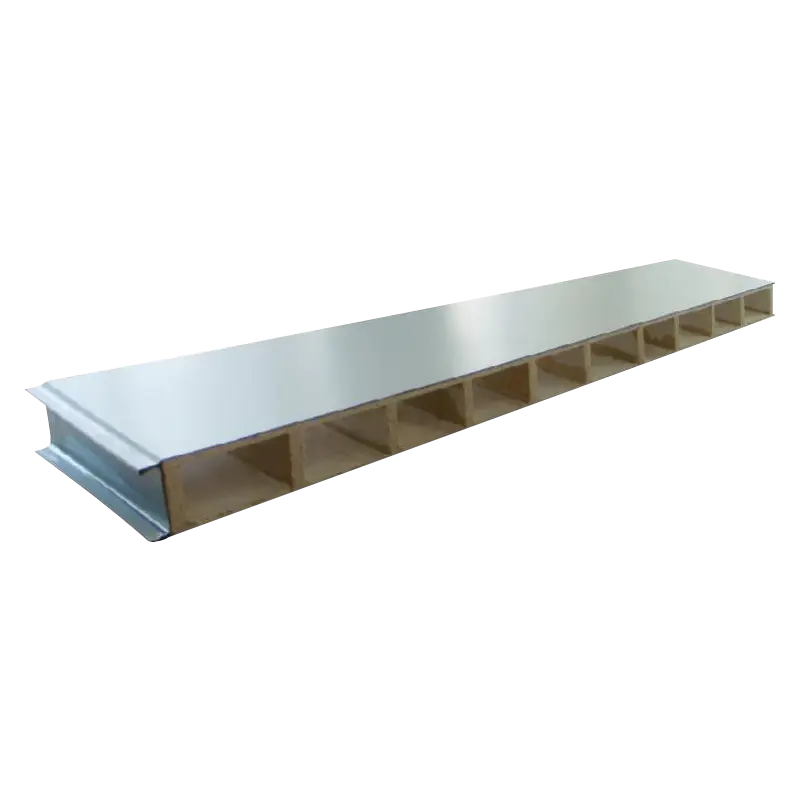
Maskinlaget hult magnesiumoksid renromspanel
Dette lette bygningspanelet bruker fargebelagte stålplater som overflatemateriale og hult magnes -
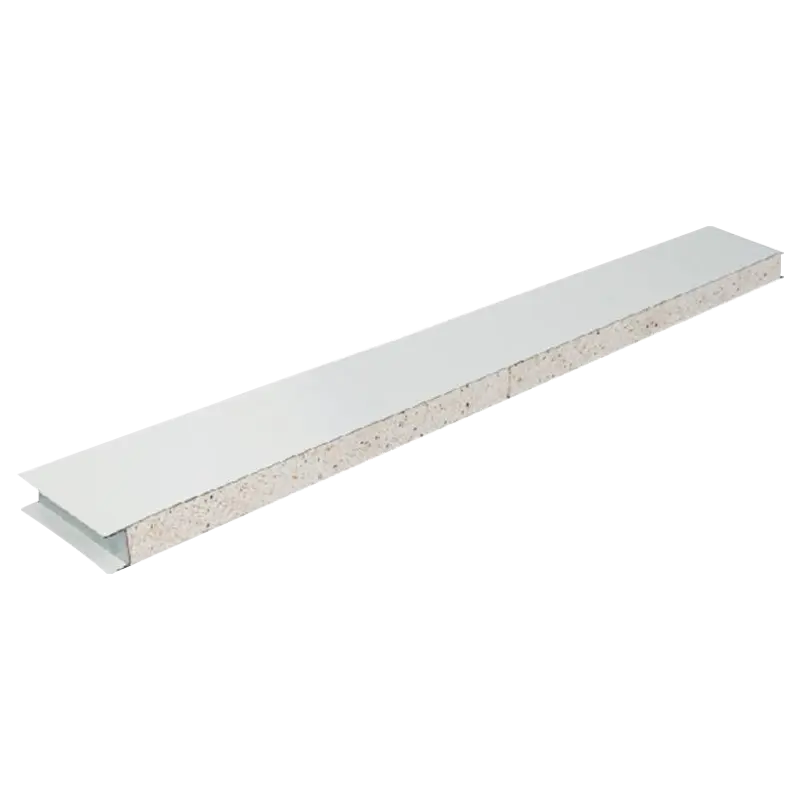
Mekanisk silisium bergplate
Denne nye generasjonen bygnings- og dekorative paneler bruker silisiumstein som kjernemateriale,
Om Kaisier
Kaisier Cleans the Globe Tech Empowers Tomorrow
Zhejiang Kaisier Clean Technology Co.,Ltd. upholding the brand mission of "Kaisier Cleans the Globe, Tech Empowers Tomorrow", Zhejiang Kaisier Clean Technology Co., Ltd. and its Thai subsidiary are a technology-driven enterprise in the clean industry with a global layout. The company has built four modern production bases in China and Thailand, forming a "domestic coordination + international radiation" capacity network equipped with intelligent production lines and precision testing equipment to ensure stable and efficient supply.
We are a China Custom Machine Made Cleanroom Panels Factory and Machine Made Cleanroom Panels Supplier, specialize in R&D, production and sales of a full range of clean panels, including color steel sandwich panels, rock wool clean panels and magnesium oxide clean panels, which can meet the stringent requirements of Class 100 to Class 300,000 air purification projects. Our products lead the world in fire resistance, antibacterial and antistatic performance, and are widely applied in high-end fields such as healthcare, electronics and food industries, providing one-stop services from solution design to after-sales support. With technological innovation as the core and the philosophy of "precision engineering for ultimate cleanliness", we are committed to delivering safe and reliable clean space solutions for global customers.
Hedersbevis
Våre siste nyheter
Tilbakemelding på melding
Mekanisk rengjorte paneler Industry knowledge
I renromssystemteknikk, maskinlagde renromspaneler — produsert via kontinuerlige automatiserte prosesser — har blitt den foretrukket materiale for ISO klasse 7 (klasse 10 000) til ISO klasse 8 (klasse 100 000) rene soner, samt ikke-bærende skillevegger og generelle kapslinger . Den klare konklusjonen er: Mens de gir god flathet, klasse A brannmotstand og overflater som er enkle å rengjøre, oppnår maskinlagde paneler 20–30 % lavere totalkostnader enn manuelle paneler, med en daglig produksjon på 1500–2000 m². De er best egnet for prosjekter med stramme tidsplaner, store områder og beskjedne belastningskrav . Følgende gir en grundig teknisk referanse fra fire dimensjoner: strukturelle prosesser, kjernematerialytelse, økonomisk sammenligning og installasjonsspesifikasjoner.
Produksjonsprosess og strukturelle egenskaper: Tekniske fordeler ved kontinuerlig presseforming
Maskinlagde renromspaneler produseres vha kontinuerlige automatiserte produksjonslinjer, der kjernematerialet og dekledningsplatene bindes sammen og dannes i en enkelt prosess via høytrykksfylling eller skumming . Sammenlignet med manuelle paneler, er den viktigste forskjellen at maskinlagde paneler ikke har noen perimeterforsterkende stålbånd, i stedet er de avhengige av bindestyrken mellom kjerne og overflate og panelets iboende stivhet for å opprettholde strukturen. Typiske prosessparametere er som følger:
| Prosessparameter | Typisk verdi/område | Innvirkning på ytelse |
|---|---|---|
| Linjehastighet | 3-8 m/min | Høyere hastighet øker ytelsen, men krever tilstrekkelig kjerneherding |
| Dannende trykk | 0,5-1,2 MPa | Høyere trykk gir jevnere kjernetetthet og bedre bindingsstyrke |
| Facing tykkelse | 0,426-0,7 mm | Påvirker slagfasthet og flathetsbevaring |
| Paneltykkelse | 50/75/100/150 mm | Påvirker bøyestyrke og termisk isolasjon |
Veiledning for valg av kjernemateriale: Kvantitativ sammenligning av fem vanlige kjernetyper
Kjernematerialet i maskinlagde renromspaneler bestemmer brannmotstand, termisk isolasjon, styrke og kostnadsegenskaper. En detaljert sammenligning av fem vanlige maskinlagde panelkjernematerialer er vist nedenfor:
| Kjernemateriale | Brannvurdering | Termisk ledningsevne (W/m·K) | Flexural Strength (MPa) | Relativ kostnad | Typiske applikasjoner |
|---|---|---|---|---|---|
| Steinull | Klasse A | 0.040 | 0,8-1,0 | Grunnlinje | Farmasøytisk, elektronikk, strenge brannkontrollområder |
| Magnesiumoksysulfat | Klasse A | 0.098 | 1,2-1,5 | 20 % | Fuktige miljøer, matverksteder, kjølelager |
| Polyuretan (PU) | Klasse B1/B2 | 0.024 | 1,3-1,6 | 15 % | Temperaturkontrollerte renrom, prosjekter med høy energieffektivitet |
| Silicon Rock Board | Klasse A | 0.052 | 1,0-1,2 | 10 % | Sykehus, skoler, offentlige bygg rene soner |
| EPS (polystyren) | Klasse B2 | 0.035 | 0,6-0,8 | -15 % | Midlertidige rene soner, lavbudsjett ikke-kritiske områder |
Økonomisk analyse: Kostnadsforskjeller mellom maskinlagde og manuelle paneler
Den største konkurransefordelen til maskinlagde paneler er kostnadsfordelen ved stordriftsfordeler. Ved å bruke et 5000 m² renromsprosjekt (50 mm steinullkjerne, 0,5 mm dobbeltsidig fargebelagt stål) som eksempel, vises en sammenlignende analyse nedenfor:
| Kostnadspost | Maskinlaget (steinull) | Manuell (steinull) | Forskjell |
|---|---|---|---|
| Materialkostnad (USD/m²) | 18.50 | 28.50 | 54 % |
| Transport og installasjon (USD/m²) | 9.30 | 7.50 | -19 % |
| Avfallsrate (%) | 6–8 % | 2-3 % | Maskinlaget høyere avfall |
| Total kostnad (USD/m²) | 30.80 | 38.90 | Maskinlaget ~21% lavere |
Renhetsytelse: Nøkkelparametre for overflatebehandling og tetningsdesign
Renslighet ytelsen til maskinlagde renromspaneler avhenger først og fremst av overflatebehandlingsprosessen og tetningsutformingen av panelskjøter. Bransjeanbefalte nøkkelindikatorer er som følger:
- Overflatebelegg : Standard konfigurasjon er polyester bakemaling (PE), tykkelse ≥20μm; høye etterspørselsprosjekter bruker PVDF-fluorkarbonbelegg (tykkelse ≥25μm), med motstand mot kjemiske reagenser som overstiger 10 000 sykluser;
- Overflatens ruhet : Maskinlagde paneler av høy kvalitet oppnår overflateruhet Ra ≤0,8μm, motstår støvansamling og letter rengjøring og desinfeksjon;
- Antibakteriell ytelse : Valgfritt antibakterielt belegg gir antibakteriell hastighet ≥99,9 % mot Staphylococcus aureus og E. coli (antibakteriell aktivitetsverdi >6,0);
- Fugetetting : Maskinlagde paneler bruker vanligvis not-og-fjær-forbindelser eller midtplasserte tetningspakninger med nøytral muggbestandig silikonforsegling, og oppnår luftlekkasje ≤0,5 m³/(h·m²) ved 100Pa differensialtrykk ;
- Antistatisk ytelse : Når det brukes i renrom fra fabrikker for elektronikk, må overflatemotstanden kontrolleres innenfor 10⁶–10⁹ Ω, oppnåelig ved å tilsette ledende materialer til belegget.
For rene miljøer med høy standard som GMP-verksteder eller operasjonsrom på sykehus, anbefales det å velge antibakterielt fargebelagt stål- eller rustfritt stålbelegg (304/316L) og utfør lufttetthetstesting på panelskjøter regelmessig (hver sjette måned).
Installasjon og konstruksjon: Seks nøkkelkontrollpunkter for maskinlagde paneler på stedet
Installasjonskvaliteten til maskinlagde paneler påvirker direkte levetiden og renslighetseffektiviteten til renrommet. Følgende er seks viktige kontrollpunkter på byggeplassen:
- Innkommende inspeksjon : Kontroller hvert panel for diagonalt avvik (≤2 mm/m), overflateriper (avvis hvis dybde >0,1 mm) og kantskader. Hvis skaderaten overstiger 3 %, be om erstatningslager;
- Oppbevaringskrav : Maskinlagde paneler må lagres flatt på tørr, jevn mark med stablehøyde ≤1,5m og treklosser under for fuktbeskyttelse. Utendørs lagring eller lagring på kanten er strengt forbudt;
- Kuttespesifikasjoner : Feltskjæring av panelbredde anbefales ikke for maskinlagde paneler. Lengdekapping krever høyhastighets sagblad, og kuttekanter må umiddelbart dekkes med antirustmaling og forsegles med tetningsmasse;
- Oppsett av opphengspunkt : For takpaneler, opphengspunktavstand ≤1,2m, og opphengspunkter må plasseres nær panelets senterlinje. Hvert panel krever ikke mindre enn 4 opphengspunkter;
- Påføring av fugemasse : Bruk nøytral muggbestandig silikonforsegling med fugebredde 3-5 mm og dybde ≥2 mm. Fuger må rengjøres før påføring, og fugemassen må ikke berøres før herding;
- Beskyttelse av ferdig produkt : Etter installasjon, dekk panelene med beskyttelsesfilm umiddelbart for å unngå riper fra påfølgende arbeider (f.eks. elektrisk, rørleggerarbeid, HVAC). Beskyttelsesfilm bør fjernes kun i sluttfasen før prosjektoverlevering.
Ved å følge kontrollpunktene ovenfor kan maskinlagde renromspaneler oppnå en levetid på 8–10 år samtidig som den opprettholder stabil renhetsytelse hele veien.
Anvendelsesomfang og begrensninger for maskinlagde renromspaneler
Maskinlagde renromspaneler er best egnet for følgende scenarier:
- ISO Klasse 7 (Klasse 10 000) til ISO Klasse 8 (Klasse 100 000) elektronikkmonteringsverksteder, matpakkerom, generelle farmasøytiske støtteområder;
- Store renromsanlegg på over 5000 m² med høye krav til kostnadskontroll;
- Prosjekter med stramme tidsplaner som krever rask levering (maskinlagde panelledetider er vanligvis 7–10 dager kortere enn manuelle paneler);
- Områder med lett hengende last (enkeltpunktshengende ≤30 kg), som standard lysarmaturer og lettvektskanaler.
Begrensninger av maskinlaget renromsrute Det inkluderer: ① Ikke egnet for områder med tung belastning med ettpunktsheng over 50 kg; ② Ikke egnet for renrom som krever hyppig rekonfigurering (høy skadefrekvens under demontering/remontering); ③ Begrenset bøyningsytelse for ekstra lange paneler (>3,5 m); ④ I miljøer med høy luftfuktighet (>85 % RF), må fuktbestandige kjernematerialer som magnesiumoksysulfat velges – standard steinullpaneler kan absorbere fuktighet og synke . I praktisk prosjektering anbefales en hybridstrategi som bruker både maskinlagde og manuelle paneler for å utnytte styrken til hver.
- E-Mail: [email protected]
- Tel: +86 18968239620
- Address: Rom nr. 905, He Yuan Mansion, nr. 382, Tianda Lane, Ningbo Southern Business District, Yinzhou Ningbo Kina
Våre produkter
Hurtigkoblinger
Kontakt oss
? Opphavsrett Zhejiang Kaisier Clean Technology Co.,Ltd.
Alle rettigheter reservert.
 Custom Machine Made Cleanroom Panels Factory
Machine Made Cleanroom Panels Supplier
-
+86 18968239620
-
-
