
 no
Handmade cleanroom panels Manufacturer
Handmade cleanroom panels are a type of reinforced composite cleanroom panel. Produktet er produsert ved hjelp av en kombinasjon av semi-mekaniske og manuelle prosesser, som tillater tilpassede lengder og bredder i henhold til prosjektkrav. De kan monteres og demonteres flere ganger, noe som gjør installasjonen praktisk og gir betydelige generelle fordeler.
Overflatemateriale: Fargebelagt stålplate, galvanisert stålplate, rustfri stålplate, antistatisk plate, korrosjonsbestandig plate og andre spesifikke renromsmaterialer.
Innvendig kjernemateriale: Kjernematerialet kan være steinull, papir (aluminium) honeycomb, polyuretan (PU), polystyren (EPS), ekstrudert polystyren (PE), hul magnesiumoksidplate, silisiumsteinplate, magnesiumoksysulfatplate, magnesiumoksidplate, gipsplater, etc.
Strukturell ramme: Omkretsen bruker galvanisert stålbåndkjøl, aluminiumprofilkjøl eller plaststålkjøl.
Produktfunksjoner:
Håndlagde paneler tilbyr høy styrke, lydisolering, varmeisolasjon, termisk isolasjon, seismisk motstand, tilpassbare dimensjoner, praktisk tilkobling, enkel demontering, skjult kjernemateriale og praktisk konstruksjon.
Spesifikasjoner:
Farge stålplate tykkelse: generelt 0,426 mmt ~ 0,7 mmt;
Tykkelse: 50 mmt, 75 mmt, 100 mmt, 150 mmt, 200 mmt;
Bredde: Vanligvis 1180 mm, 1150 mm, 980 mm, ikke-standard paneler tilgjengelig i alle bredder;
Lengde: Kan produseres i henhold til krav;
Tilkobling: Bruker vanligvis H-formet aluminium, H-formet stål og fjær-og-not-forbindelser.
Application Scope:
Mye brukt i renromskap og tak for høyteknologisk elektronikk, farmasøytiske produkter, kjemikalier, mat og andre industrier; industrianlegg, varehus, kjølelager, ovner, veggpaneler for klimaanlegg og andre renromsapplikasjoner.
Produktutvalg: Tilgjengelig i steinullfargede stålpaneler, magnesiumoksid steinullfarget stålpaneler, hule magnesiumoksidfargede stålpaneler, polyuretanfargede stålpaneler, aluminium (papir) bikakefargede stålpaneler, gipssteinullfargede stålpaneler, silisiumsteinfargede stålpaneler og magnesiumoksysulfatfargede stålpaneler. Spesielle kjernematerialer og spesifikasjoner kan også produseres etter kundens behov. Fysisk-kjemiske egenskaper: Produktets ståloverflate har et høykvalitets polyesterbakt belegg, aluminium-sinkbelegg eller rustfritt stålplate, og gir dermed god korrosjonsbestandighet; the core material can be customized according to customer requirements.
Produktkategorier
-
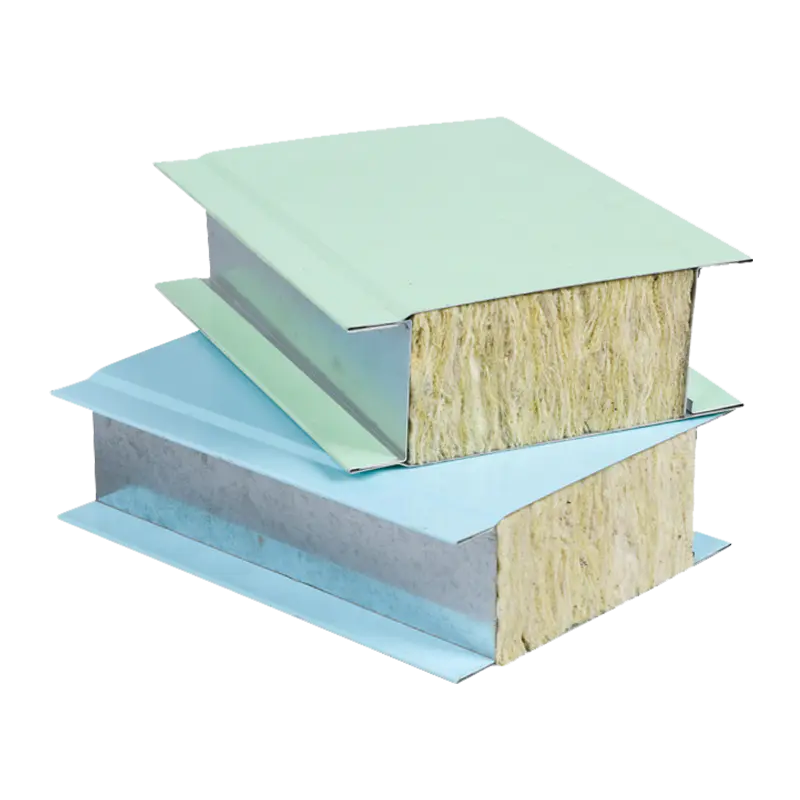
Steinull manuell renromspanel
Steinull rene paneler er rene paneler laget av steinull. Stålplatene og steinull kombineres ved -
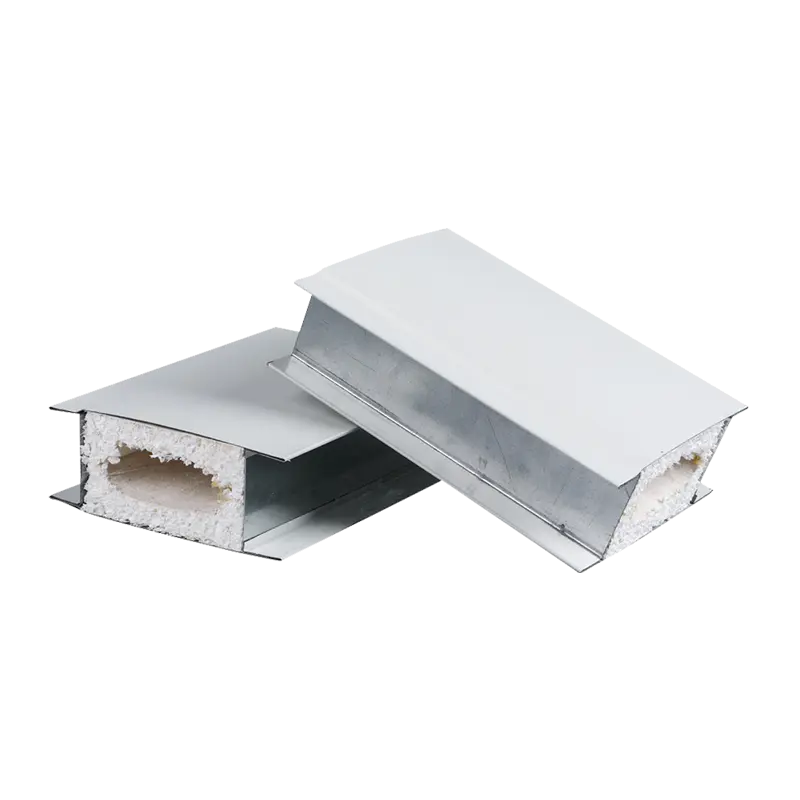
Magnesiumoksid steinull Manuell renromspanel
Håndlagde magnesiumoksid steinull renromspaneler bruker høykvalitets fargebelagte stålplater s -
Aluminium Honeycomb manuell renromspanel
Håndlagde aluminiums-bikake-renromspaneler bruker høykvalitets fargebelagte stålplater som ove -
Gips steinull manuell renromspanel
Panelene har stålplater på begge sider og en kaldtrukket profilramme (eller plastramme) rundt k -
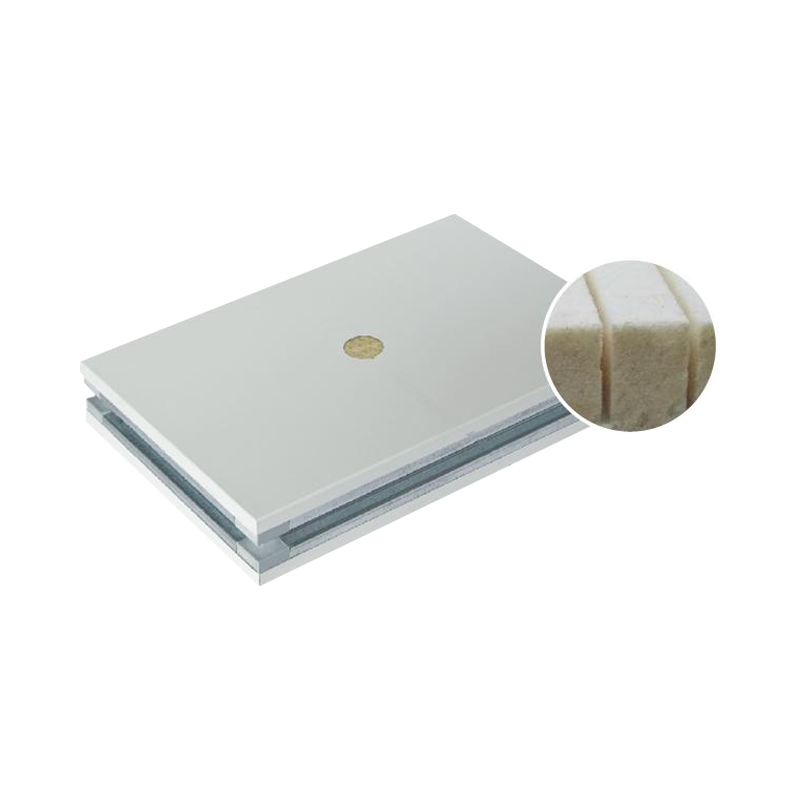
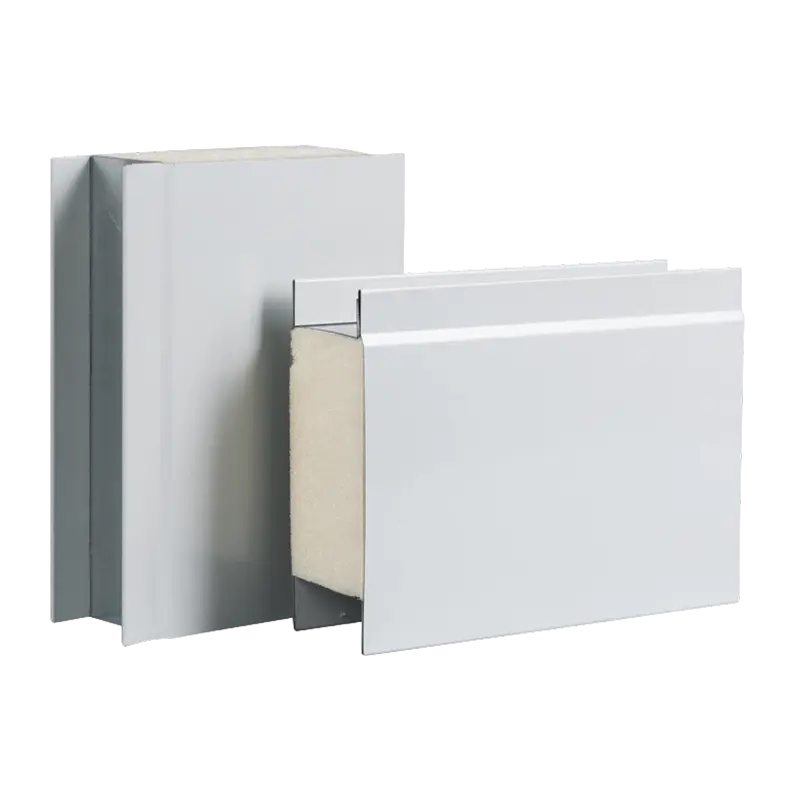
Manuell renromspanel i polyuretan
En annen type panel bruker polyuretan (PU) som kjernemateriale, kombinert med galvaniserte (rustf -
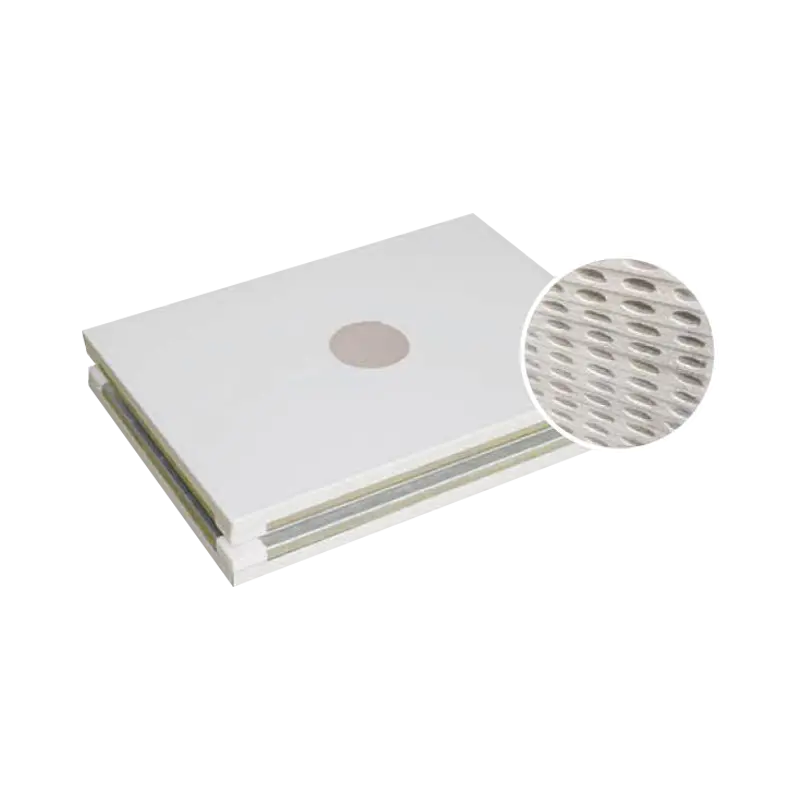
Magnesium oxysulfate manuell renromspanel
Håndlagde magnesiumoksyklorid-renromspaneler har en vannavvisningsgrad på over 98 %, deformeres
Om Kaisier
Kaisier Cleans the Globe Tech Empowers Tomorrow
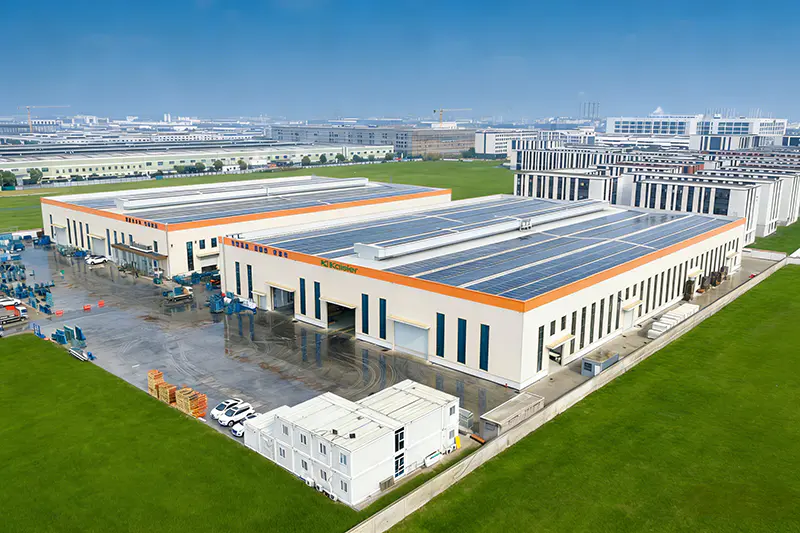
Zhejiang Kaisier Clean Technology Co.,Ltd. upholding the brand mission of "Kaisier Cleans the Globe, Tech Empowers Tomorrow", Zhejiang Kaisier Clean Technology Co., Ltd. and its Thai subsidiary are a technology-driven enterprise in the clean industry with a global layout. The company has built four modern production bases in China and Thailand, forming a "domestic coordination + international radiation" capacity network equipped with intelligent production lines and precision testing equipment to ensure stable and efficient supply.
We are a China OEM/ODM Handmade cleanroom panels Company and Handmade cleanroom panels Manufacturer, specialize in R&D, production and sales of a full range of clean panels, including color steel sandwich panels, rock wool clean panels and magnesium oxide clean panels, which can meet the stringent requirements of Class 100 to Class 300,000 air purification projects. Our products lead the world in fire resistance, antibacterial and antistatic performance, and are widely applied in high-end fields such as healthcare, electronics and food industries, providing one-stop services from solution design to after-sales support. With technological innovation as the core and the philosophy of "precision engineering for ultimate cleanliness", we are committed to delivering safe and reliable clean space solutions for global customers.
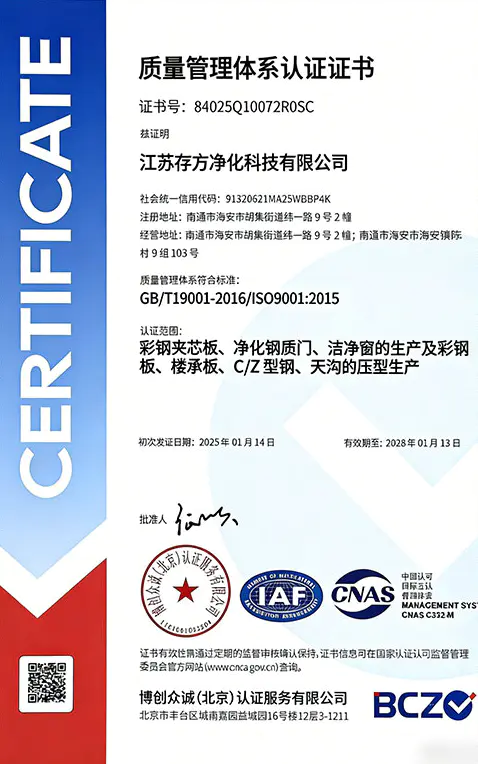
Hedersbevis
Våre siste nyheter
Tilbakemelding på melding
Handmade cleanroom panels Industry knowledge
I renromsprosjekter som krever høy bæreevne, høy flathet og gjentatt demontering/remontering, håndlagde renromspaneler — med sine unike perimeterforsterkede rammer og spesialtilpassede produksjonsmuligheter — overgår standard maskinlagde paneler betydelig. Den klare konklusjonen er: For ISO klasse 6 (klasse 1000) og over rene soner, der suspendert last overstiger 50 kg/m², eller hvor hyppige prosesslayoutendringer er forventet, må håndlagde renromspaneler velges . Selv om den første investeringen er omtrent 30–40 % høyere enn maskinlagde paneler, er deres totale livssyklusverdi (spesielt med tanke på ettermontering av renrom og produksjonstap) overlegen. Følgende gir en dyptgående teknisk referanse fra fire dimensjoner: strukturelle parametere, valg av kjernemateriale, installasjonsforbindelser og reelle tilfeller.
Struktur bestemmer ytelse: Ramme og spesifikasjonssystem av håndlagde paneler
Kjernetrekket til håndlagde renromspaneler er perimeterforsegling med galvanisert stålstrimmel, aluminiumslegering eller plaststålkjøl , som danner en lukket rammestruktur. Denne utformingen tillater vilkårlig tilpasning av panellengde (vanligvis 2m–6m) og bredder utover maskinlagde begrensninger (vanlige bredder 1180mm, 1150mm, 980mm; ikke-standardbredder kan tilpasses vilkårlig). Typisk ytelse for forskjellige tykkelser er vist nedenfor:
| Paneltykkelse (mm) | Anbefalt stålmåler (mm) | Flexural Strength (MPa) | Enkeltpunkts hengekapasitet (kg) | Søknadsscenario |
|---|---|---|---|---|
| 50 | 0,5-0,6 | ≥2,2 | 100 | Elektronikkverkstedskillevegger, generelle himlinger |
| 75 | 0,6-0,7 | ≥3,0 | 150 | Farmasøytiske fyllingsrom, hovedbærende FFU-himlinger |
| 100 | 0,7-0,8 | ≥3,8 | 200 | Tungt utstyrsoppheng, renrom med høy lufttetthet |
Veiledning for valg av kjernemateriale: Applikasjonsscenarier for syv vanlige kjernetyper
Kjernematerialet i håndlagde renromspaneler bestemmer brannmotstand, termisk isolasjon, styrke og pris. En kvantitativ sammenligning av syv vanlige kjernematerialer er vist nedenfor:
| Kjernemateriale | Brannvurdering | Termisk ledningsevne (W/m·K) | Relativ kostnad | Anbefalt søknad |
|---|---|---|---|---|
| Steinull | Klasse A | 0.040 | Grunnlinje | Farmasøytisk, elektronikk, strenge brannkontrollområder |
| Honeycomb av aluminium | Klasse B1 | 0.080 | 50 % | Tak med høy belastning, renrom for halvledere |
| Magnesiumoksysulfat | Klasse A | 0.098 | 25 % | Fuktige miljøer, matverksteder, kjølelager |
| Polyuretan (PU) | Klasse B1/B2 | 0.024 | 15 % | Temperaturkontrollerte renrom, prosjekter med høy energieffektivitet |
| Gips steinull kompositt | Klasse A | 0.045 | 10 % | Sykehus operasjonsstuer, rene korridorer |
| Papir honningkake | Klasse B2 | 0.075 | -20 % | Midlertidige rene soner, lavbudsjett ikke-bærende skillevegger |
Tilkoblinger og installasjon: Tre vanlige leddteknikker
Tilkoblingsmetoden til håndlagde renromspaneler påvirker rentroms lufttetthet og konstruksjonseffektivitet direkte. De tre vanlige metodene er som følger:
- H-formet aluminium/stål kobling : Spesielle H-profiler settes inn mellom paneler. Rask installasjonshastighet, egnet for skillevegger med store arealer. Avstanden mellom H-profil og panel skal imidlertid være ≤0,5 mm, og det skal plasseres en tetningspakning inne i profilen. Typisk bruk: Klasse 10 000 soneskillevegger i elektronikkfabrikker.
- Fjær-og-not-forbindelse : Panelkanter er formet til han-hun-parende profiler med en integrert tetningspakning. Best lufttetthet, men krever høy produksjonspresisjon. Tungedybden er vanligvis 8–12 mm. Denne tilkoblingsmetoden er best egnet for ISO klasse 6 og høyere renrom, og oppnår luftlekkasje ≤0,3 m³/(h·m²) @100Pa .
- Senterkobling av aluminiumsramme : En ramme av aluminiumslegering er forhåndsinstallert mellom panelskjøter, deretter dekket med en snap-on hette. Denne forbindelsen tillater toveis demontering, forenkler senere utskifting av utstyr, og brukes ofte i biofarmasøytiske verksteder.
Uansett tilkoblingsmetode, en nøytral muggbestandig silikonforsegling må påføres ved panelskjøter, med fugebredde kontrollert til 3–5 mm, og den herdede overflaten skal danne en konkav bueform for å unngå støvansamling. For takmonterte håndlagde paneler må hvert opphengspunkt være plassert i den forsterkede rammeposisjonen - boring av hull i midten av panelet for oppheng er strengt forbudt.
Real-World Case: Kostnadsfordeler ved håndlagde paneler i ettermonteringsprosjekter
Ta ettermontering av et pilotanlegg for et biofarmasøytisk selskap som et eksempel. Den originale skilleveggen brukte maskinlagde steinullpaneler. Når prosessendringer krevde en ny layout, ble nesten alle paneler skrotet under demontering, og erstatningskostnaden var ca. USD 62.000. I motsetning til dette, installerte et annet verksted i samme anlegg i utgangspunktet aluminiums bikakeplater med H-formede aluminiumsforbindelser. Under en identisk ettermontering, 95 % av panelene ble fullstendig demontert og gjenbrukt, med bare 10 % avfall og ny fugemasse nødvendig, noe som reduserte ettermonteringskostnadene til ca. USD 16 500 . Dette demonstrerer tydelig: for renromsprosjekter der fremtidige ettermonteringer er forventet, kan den ekstra initiale investeringen i håndlagde paneler (ca. 35 %) gjenopprettet etter bare én ettermontering .
I tillegg er skadeprosenten under transport for overdimensjonerte håndlagde paneler (enkeltpanel >4 meter) bare en tredjedel av maskinproduserte paneler (omtrent 2 % vs. 6 %). Takket være beskyttelsen av perimeter stålbånd, reduseres også kantskader under håndtering på stedet betydelig. Med tanke på totalt installasjonsavfall, rekonfigureringsfleksibilitet og langsiktig holdbarhet, håndlagde renromspaneler har blitt de facto-standarden for høyspesifikasjoner for renromssystemer.
Ofte stilte spørsmål (FAQ) om håndlagde renromspaneler
1. Hvor mange ganger kan håndlagde renromspaneler demonteres og settes sammen igjen uten at det går på bekostning av ytelsen?
I følge bransjetesting og ekte prosjekttilbakemeldinger, håndlagde paneler med H-formet aluminium eller senterrammer av aluminium kan demonteres og monteres igjen 3–5 ganger under normal drift samtidig som original lufttetthet og mekaniske egenskaper opprettholdes. Nøkkelen er å skifte tetningspakninger og påføre tetningsmiddel på nytt hver gang. Fjær-og-not-tilkoblingspaneler tillater litt færre sykluser (omtrent 2–3 ganger) fordi fjær-og-not-kantene kan oppleve mikrodeformasjon etter gjentatt innsetting og fjerning. For FoU-laboratorier eller pilotanlegg som krever hyppige layoutendringer, anbefales håndlagde paneler av aluminium med honeycomb-kjerne i midten av aluminiumsrammen.
2. Hva er den faktiske prisforskjellen mellom håndlagde og maskinlagde renromspaneler?
Bruk av 50 mm tykk steinullkjerne med 0,5 mm dobbeltsidig fargebelagt stål som eksempel: maskinlagde paneler koster ca. 28–36 USD/m² , mens håndlagde paneler (med perimeter galvanisert stålbåndforsegling) koster ca 42–52 USD/m² — Håndlagde paneler er omtrent 30–50 % høyere. Men når man tar med transportavfall (håndlaget 2 %–3 % vs. maskinlaget 5 %–8 %), installasjonseffektivitet og fremtidige ettermonteringskostnader , for prosjekter som forventes å vare i mer enn 5 år eller med potensiell rekonfigurering, gir håndlagde paneler faktisk bedre total livssyklusverdi. For avanserte renrom (ISO klasse 6 og høyere) er håndlagde paneler allerede standard i bransjen, og prisforskjellen er ikke lenger den primære beslutningsfaktoren.
3. Kan lengden og bredden på håndlagde renromspaneler tilpasses vilkårlig? Er det noen begrensninger?
En av de største fordelene med håndlagde paneler er dimensjonsfleksibilitet:
- Bredde : Vanlige bredder 1180mm, 1150mm, 980mm; ikke-standard bredder kan tilpasses vilkårlig innenfor 300 mm–1500 mm;
- Lengde : Vanligvis 2m–6m; noen produsenter kan produsere opptil 8 m eller til og med 12 m (krever ekstra stivere);
- Begrensninger : Når lengde-til-bredde-forholdet overstiger 5:1, anbefales det å øke rammetykkelsen eller legge til indre ribber; ellers kan det oppstå sidebøyning under transport og installasjon. Tykkelse (50–200 mm) og stålmåler (0,426–0,8 mm) kan også tilpasses etter prosjektkrav.
4. Hvordan kan håndlagde renromspaneler unngå korrosjon i fuktige miljøer (f.eks. matverksteder, kjølelager)?
For miljøer med høy luftfuktighet eller hyppig nedvasking anbefales følgende kombinasjon av tiltak: ① Bruk 304 eller 316 rustfritt stålbelegg (tykkelse ≥0,5 mm) eller PVDF-belagt fargestål med høy holdbarhet; ② Velg magnesiumoksysulfat eller polyuretankjerne for å unngå fuktighetsabsorbering og henging av steinull; ③ Oppgrader perimetertetning fra galvanisert stål til aluminiumslegering eller rustfritt stål; ④ Bruk muggbestandig fugemasse for alle skjøter, med en glatt, ikke-absorberende herdet overflate . Med denne konfigurasjonen kan håndlagde paneler oppnå en levetid på mer enn 10 år i kjølelagringsmiljøer med 85 % relativ luftfuktighet og temperaturer på 5–15°C, mens standard galvaniserte stålbandede håndlagde paneler kan vise kantkorrosjon innen 2–3 år under de samme forholdene.
5. Hvordan kan jeg bedømme om produksjonskvaliteten til håndlagde renromspaneler er akseptabel? Hva er de viktigste akseptpunktene på stedet?
Aksept på stedet bør fokusere på følgende fem elementer:
- Visuell inspeksjon : Ingen tydelige riper, fargevariasjoner eller bobler på overflaten. Riper dypere enn 0,1 mm bør avvises;
- Dimensjonstoleranse : Lengde/breddeavvik ≤±2 mm, diagonalt avvik ≤2 mm/m, tykkelsesavvik ≤±0,5 mm;
- Rammestyrke : Perimeterstålbånd skal være tett festet til kjernen; å trykke på rammen for hånd bør ikke vise betydelig elastisk bevegelse;
- Kjernetetthet : Steinull- eller magnesiumoksysulfatkjerner skal ikke ha tomrom eller delaminering. Sjekk ved å trykke og lytte — tomrom produserer en merkbart hul lyd;
- Peel styrke test : Klebestyrken mellom stålplate og kjerne skal være ≥0,06 MPa. Enkel felttest: lirke et lite hjørne med et blad; hvis kjernematerialet fester seg til stålplaten i stedet for å skilles rent, er det akseptabelt.
- E-Mail: [email protected]
- Tel: +86 18968239620
- Address: Rom nr. 905, He Yuan Mansion, nr. 382, Tianda Lane, Ningbo Southern Business District, Yinzhou Ningbo Kina
Våre produkter
Hurtigkoblinger
Kontakt oss
? Opphavsrett Zhejiang Kaisier Clean Technology Co.,Ltd.
Alle rettigheter reservert.
 OEM/ODM Handmade cleanroom panels Company
Handmade cleanroom panels Manufacturer
-
+86 18968239620
-
-
